
Что такое толстостенная труба
В инженерной практике понятие «толстостенная труба» не имеет единого формального определения, закреплённого в одном документе — оно определяется соотношением толщины стенки s к наружному диаметру D. Принятый в расчётной механике критерий: труба считается толстостенной при s/D ≥ 0,05 (некоторые источники используют порог 1/20). Для тонкостенных изделий это соотношение значительно меньше.
На практике производители и снабженцы называют толстостенными трубы с толщиной стенки от 5–6 мм для малых диаметров и от 10 мм и выше для труб диаметром свыше 100 мм. При этом для каждого конкретного диаметра в сортаменте по ГОСТ предусмотрен ряд толщин стенки — от минимальной до максимальной, и изделия с наибольшими значениями относятся к толстостенному исполнению.
Для трубы наружным диаметром 108 мм толщина стенки 8 мм и более уже считается толстостенным исполнением (s/D = 0,074). Для диаметра 325 мм толстостенными принято называть изделия со стенкой от 16 мм.
Принципиальное отличие толстостенного проката от тонкостенного — не только в большем весе, но и в принципиально иных расчётных моделях. При s/D < 0,05 применяется теория тонких оболочек, при s/D ≥ 0,05 — уравнения Ламе, учитывающие неравномерность распределения напряжений по толщине стенки. Это напрямую влияет на допустимое рабочее давление и выбор запаса прочности.
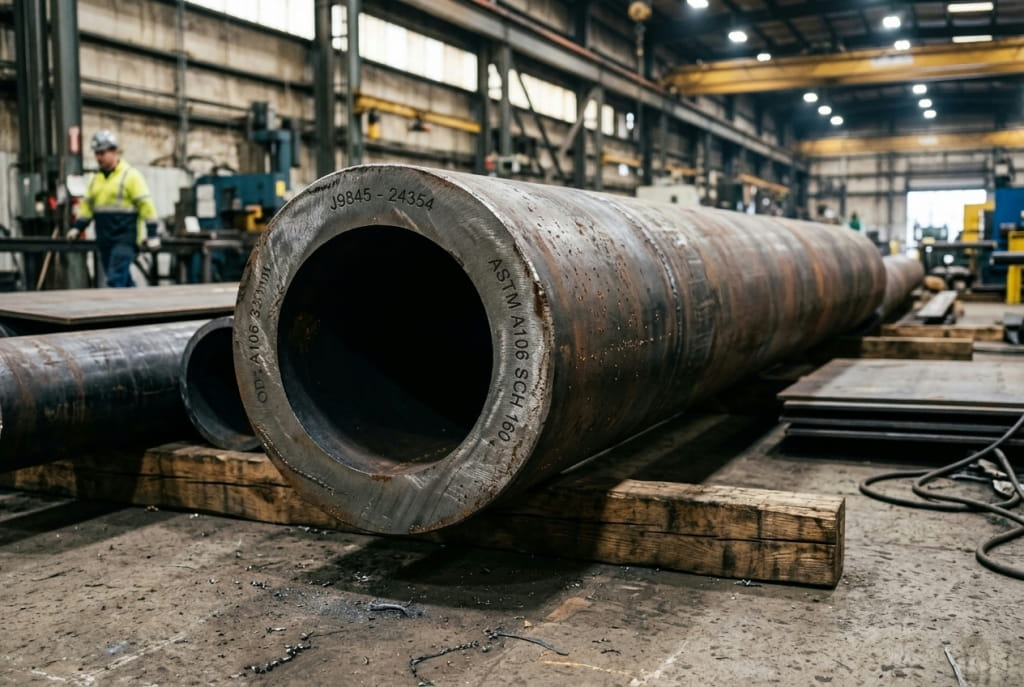
Классификация и виды
Толстостенные трубы классифицируются по нескольким признакам: способу производства, форме поперечного сечения, назначению и материалу.
По способу производства
- Горячедеформированные (прокатка при 1100–1200 °C)
- Холоднодеформированные (волочение или прокатка в холодном состоянии)
- Однородная структура металла по всему сечению
- Применяются при давлении до 100 МПа и выше
- Диаметры: 10–530 мм по ГОСТ 8732-78
- Прямошовные (продольный сварной шов)
- Спиральношовные (для крупных диаметров)
- Электросварные под флюсом или лазером
- Диаметры до 1420 мм при толщине стенки до 32 мм
- Используются в магистральных трубопроводах
По назначению
| Группа назначения | Характеристика | Типичные ГОСТ |
|---|---|---|
| Общего назначения | Трубопроводы воды, пара, нефтепродуктов при умеренных давлениях и температурах | ГОСТ 8732-78, ГОСТ 10704-91 |
| Котельные и теплообменные | Пароперегреватели, котлы, теплообменники: температуры до +580 °C | ГОСТ 550-75, ГОСТ 9940-81 |
| Нефтегазовые (насосно-компрессорные, обсадные) | Бурение и добыча, высокие осевые нагрузки и давление скважинной среды | ГОСТ 633-80, ГОСТ 632-80, API 5CT |
| Конструкционные | Несущие колонны, фермы, опоры мостов — основной критерий жёсткость и момент инерции | ГОСТ 8732-78, ГОСТ 10704-91 |
| Гидравлические цилиндры | Корпуса гидроцилиндров и пневмоцилиндров с давлением до 400 бар | ГОСТ 8733-87 (холоднодеф.), ТУ |
Нормативная база: ГОСТ и ТУ
Сортамент толстостенных труб в России регламентируется рядом государственных стандартов. Знание конкретных документов необходимо при составлении технических заданий, спецификаций и договоров поставки.
ГОСТ 8732-78 устанавливает сортамент (геометрию), но не технические требования. Технические условия на материал, механические свойства и испытания прописаны в отдельных стандартах: ГОСТ 8731-74 (бесшовные из нелегированной стали), ГОСТ 9940-81 (из нержавеющей), ГОСТ 550-75 (котельные) и др. В заявке необходимо указывать оба документа.
Отклонения по наружному диаметру и толщине стенки нормируются в зависимости от класса точности изготовления. ГОСТ 8732-78 предусматривает нормальную и повышенную точность по диаметру (Б и В) и нормальную или повышенную точность по толщине стенки. Для ответственных применений всегда заказывают повышенный класс точности с уменьшенными допусками.
Сортамент бесшовных горячедеформированных труб (ГОСТ 8732-78)
Ниже приведена выдержка из сортамента наиболее востребованных толстостенных типоразмеров. Масса рассчитана для стали плотностью 7,85 г/см³. Полный сортамент включает более 150 типоразмеров.
| Нар. диаметр D, мм | Толщина стенки s, мм | Внутренний диаметр d, мм | Площадь сечения, см² | Масса 1 м, кг | s/D |
|---|---|---|---|---|---|
| 57 | 5 | 47 | 6,60 | 5,18 | 0,088 |
| 57 | 7 | 43 | 8,85 | 6,95 | 0,123 |
| 57 | 10 | 37 | 11,78 | 9,25 | 0,175 |
| 76 | 6 | 64 | 13,32 | 10,46 | 0,079 |
| 76 | 8 | 60 | 17,28 | 13,56 | 0,105 |
| 76 | 10 | 56 | 21,05 | 16,52 | 0,132 |
| 89 | 8 | 73 | 20,55 | 16,13 | 0,090 |
| 89 | 10 | 69 | 25,13 | 19,73 | 0,112 |
| 108 | 8 | 92 | 25,38 | 19,92 | 0,074 |
| 108 | 10 | 88 | 30,97 | 24,31 | 0,093 |
| 108 | 14 | 80 | 41,47 | 32,55 | 0,130 |
| 133 | 10 | 113 | 38,64 | 30,33 | 0,075 |
| 133 | 16 | 101 | 58,87 | 46,21 | 0,120 |
| 159 | 10 | 139 | 46,81 | 36,74 | 0,063 |
| 159 | 14 | 131 | 63,83 | 50,10 | 0,088 |
| 159 | 20 | 119 | 87,08 | 68,36 | 0,126 |
| 219 | 10 | 199 | 66,11 | 51,90 | 0,046 |
| 219 | 16 | 187 | 103,00 | 80,86 | 0,073 |
| 219 | 25 | 169 | 154,96 | 121,64 | 0,114 |
| 273 | 16 | 241 | 130,35 | 102,32 | 0,059 |
| 273 | 22 | 229 | 175,74 | 137,96 | 0,081 |
| 325 | 16 | 293 | 156,74 | 123,04 | 0,049 |
| 325 | 20 | 285 | 194,26 | 152,49 | 0,062 |
| 325 | 28 | 269 | 265,11 | 208,11 | 0,086 |
| 377 | 20 | 337 | 226,98 | 178,18 | 0,053 |
| 377 | 30 | 317 | 330,84 | 259,71 | 0,080 |
| 426 | 20 | 386 | 257,61 | 202,22 | 0,047 |
| 426 | 36 | 354 | 447,52 | 351,31 | 0,085 |
| 530 | 25 | 480 | 407,15 | 319,61 | 0,047 |
| 530 | 40 | 450 | 638,98 | 501,60 | 0,075 |
Выделены строки с наиболее распространёнными в производственной практике типоразмерами. Полный сортамент включает промежуточные значения толщин стенки согласно ГОСТ 8732-78.
По ГОСТ 8732-78 предельные отклонения по толщине стенки составляют ±12,5% (нормальная точность) или ±10% (повышенная точность). По наружному диаметру: для труб до 219 мм — ±1,5 мм при нормальной точности; для труб свыше 219 мм — ±1% от диаметра.
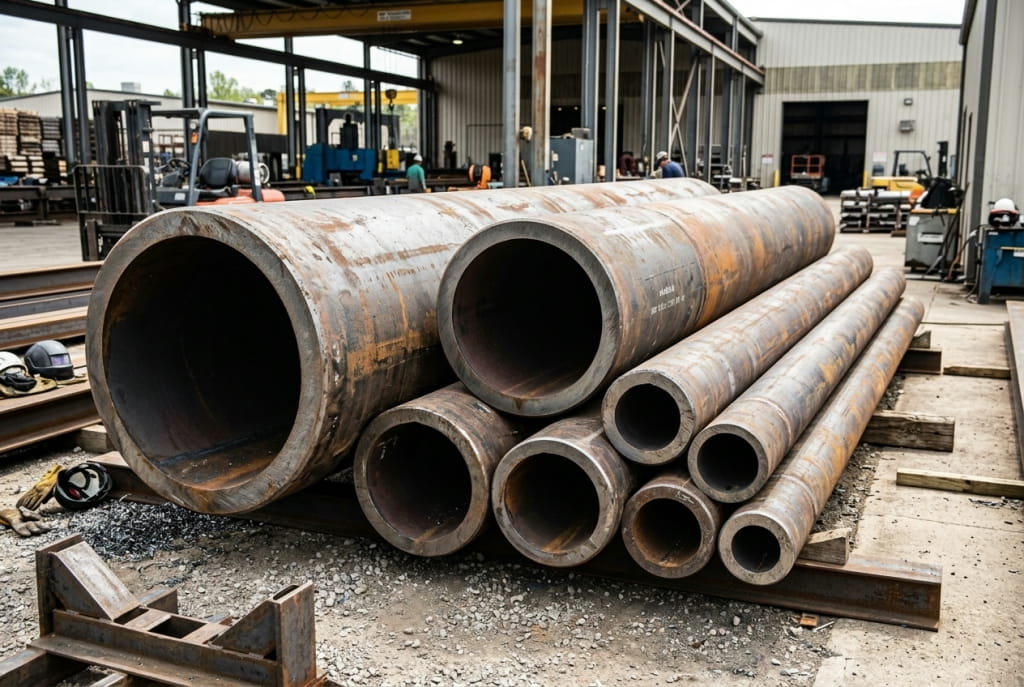
Холоднодеформированные бесшовные трубы (ГОСТ 8734-75)
Холоднодеформированные трубы отличаются от горячекатаных более высокой точностью размеров, лучшим качеством поверхности и более широким диапазоном тонкостенных исполнений. Они применяются там, где требуется минимальный допуск на толщину стенки или высокая чистота внутренней поверхности — гидравлика, пневматика, теплообменное оборудование.
| Нар. диаметр D, мм | Толщина стенки s, мм | Внутр. диаметр d, мм | Масса 1 м, кг | s/D |
|---|---|---|---|---|
| 25 | 4 | 17 | 2,07 | 0,160 |
| 25 | 6 | 13 | 2,81 | 0,240 |
| 30 | 5 | 20 | 3,11 | 0,167 |
| 40 | 6 | 28 | 5,03 | 0,150 |
| 40 | 8 | 24 | 6,31 | 0,200 |
| 50 | 8 | 34 | 8,38 | 0,160 |
| 50 | 10 | 30 | 9,86 | 0,200 |
| 60 | 8 | 44 | 10,26 | 0,133 |
| 60 | 12 | 36 | 14,21 | 0,200 |
| 80 | 10 | 60 | 17,28 | 0,125 |
| 80 | 15 | 50 | 23,86 | 0,188 |
| 100 | 12 | 76 | 27,10 | 0,120 |
| 100 | 16 | 68 | 34,59 | 0,160 |
| 120 | 14 | 92 | 37,01 | 0,117 |
| 140 | 16 | 108 | 50,00 | 0,114 |
| 160 | 20 | 120 | 70,98 | 0,125 |
Холоднодеформированные трубы поставляются в нормализованном, отожжённом или нагартованном состоянии. Для гидроцилиндров наиболее востребованы трубы с полированной или хонингованной внутренней поверхностью — их изготавливают по отдельным ТУ с нормированием шероховатости Ra.
Электросварные прямошовные трубы (ГОСТ 10704-91)
Сварные трубы большого диаметра применяются в магистральных трубопроводах для транспортировки нефти, газа и водоснабжения. При толщине стенки от 10 мм и выше они относятся к толстостенной категории. Стандарт ГОСТ 10704-91 охватывает диаметры от 10 до 1420 мм.
| Нар. диаметр D, мм | Толщина стенки s, мм | Масса 1 м, кг | Примечание |
|---|---|---|---|
| 219 | 10 | 51,90 | Магистральные водоводы |
| 273 | 10 | 65,31 | Напорные трубопроводы |
| 325 | 12 | 93,46 | Нефтепроводы, газопроводы |
| 426 | 12 | 123,93 | Магистральные газопроводы |
| 426 | 16 | 163,66 | Высоконапорные системы |
| 530 | 10 | 129,40 | Водоснабжение и канализация |
| 530 | 14 | 180,29 | Магистральные трубопроводы |
| 630 | 12 | 184,42 | Нефтепроводы |
| 720 | 14 | 245,82 | Газотранспортные системы |
| 820 | 16 | 319,82 | Магистральные газопроводы |
| 1020 | 18 | 447,58 | Экспортные газопроводы |
| 1220 | 20 | 594,83 | Крупные магистральные системы |
| 1420 | 22 | 759,82 | Трансконтинентальные проекты |
Расчёт веса толстостенной трубы
Теоретическая масса одного метра трубы рассчитывается по формуле, производной от объёма кольцевого сечения, умноженного на плотность стали:
В упрощённом виде для стали: m = (D − s) × s × 0,02466, где D и s в миллиметрах, m — в кг/м. Эта формула даёт результат, совпадающий с табличными данными ГОСТ с точностью до третьего знака.
Таблица веса труб в зависимости от диаметра и толщины стенки
| Нар. диаметр \ Толщина стенки | 6 мм | 8 мм | 10 мм | 14 мм | 20 мм | 25 мм |
|---|---|---|---|---|---|---|
| 76 мм | 10,46 | 13,56 | 16,52 | — | — | — |
| 108 мм | 15,18 | 19,92 | 24,31 | 32,55 | — | — |
| 159 мм | 22,78 | 30,10 | 36,74 | 50,10 | 68,36 | — |
| 219 мм | 31,75 | 42,15 | 51,90 | 71,54 | 99,20 | 121,64 |
| 325 мм | 47,52 | 63,22 | 78,66 | 109,16 | 152,49 | 188,57 |
| 426 мм | 62,50 | 83,22 | 103,65 | 144,08 | 202,22 | 250,93 |
| 530 мм | 78,04 | 104,04 | 129,72 | 180,62 | 254,26 | 316,65 |
Таблицы содержат теоретическую (расчётную) массу. Фактический вес партии отличается от теоретического в пределах допусков ГОСТ на толщину стенки (±10–12,5%), что суммарно даёт отклонение ±5–8% по весу. Договоры поставки обычно заключаются по теоретическому весу с условием пересчёта по фактическому при входном контроле.
Марки стали для толстостенных труб
Выбор марки стали определяет допустимое рабочее давление, температурный диапазон эксплуатации, свариваемость и стоимость изделия. Рассмотрим основные группы.
Углеродистые стали
| Марка стали | Рабочая температура | Предел текучести, МПа | Применение |
|---|---|---|---|
| Ст3сп / Ст3пс | −40°C до +400°C | 235 | Конструкционные элементы, умеренные нагрузки бюджет |
| Сталь 10 | −40°C до +450°C | 205 | Котельные трубы, пластичность при деформировании |
| Сталь 20 | −40°C до +475°C | 245 | Пароводопроводные трубы, арматура, гидравлика популярная |
| Сталь 35 | −20°C до +350°C | 315 | Трубы с повышенными механическими свойствами, втулки цилиндров |
| Сталь 45 | −20°C до +300°C | 355 | Высоконагруженные детали, допускает закалку |
Низколегированные и легированные стали
| Марка стали | Рабочая температура | Предел текучести, МПа | Особенности |
|---|---|---|---|
| 09Г2С | −70°C до +475°C | 345 | Высокая хладостойкость, отличная свариваемость, северный климат популярная |
| 17Г1С | −40°C до +475°C | 360 | Магистральные трубопроводы класса прочности К52–К54 |
| 12Х1МФ | до +580°C | 255 | Жаропрочная, котельные трубы, паропроводы высокого давления |
| 15ХМ | до +540°C | 245 | Теплоэнергетика, нефтепереработка при высоких температурах |
| 08Х18Н10Т | −196°C до +700°C | 206 | Нержавеющая, агрессивные среды, химическая и пищевая промышленность |
- Стандартные условия эксплуатации (до +475°C)
- Хорошая свариваемость без предподогрева
- Широкий выбор в сортаменте, минимальные сроки
- Оптимальное соотношение цены и прочности
- Сертифицирована для котельного оборудования по ГОСТ 8731
- Эксплуатация при температурах ниже −40°C
- Агрессивные среды с высокой коррозионной активностью
- Температуры свыше +475°C (ползучесть металла)
- Требования к сопротивлению водородному растрескиванию
Маркировка толстостенных труб
Правильное чтение маркировки при приёмке партии позволяет убедиться в соответствии поставленного материала спецификации. По ГОСТ 8732-78 маркировка наносится на торец трубы несмываемой краской или клеймом.
- 219
- Наружный диаметр, мм
- 16
- Толщина стенки, мм
- 09Г2С
- Марка стали
- 2
- Группа (2 — с нормируемыми механическими свойствами)
- ГОСТ 8732-78
- Стандарт на сортамент
При заказе в спецификации дополнительно указываются: длина (мерная / кратная мерной / немерная), класс точности по диаметру и стенке, состояние поставки (без термообработки, нормализованное, улучшенное), необходимость гидравлических испытаний. Отсутствие чёткой маркировки на торце трубы является законным основанием для отказа от приёмки партии.
Способ производства
Подготовка заготовки
Исходным материалом служит непрерывнолитая круглая заготовка (заготовка под прошивку). Её нарезают на мерные длины, нагревают в кольцевых печах до температуры прокатки 1100–1220 °C в зависимости от марки стали.
Прошивка — получение гильзы
На прошивном стане заготовка прокатывается между коническими валками и «прошивается» оправкой. В результате образуется полая гильза с толстой стенкой — заготовка для дальнейшей раскатки.
Раскатка на трубопрокатном стане
Гильза прокатывается на оправке через несколько калибров. Толщина стенки постепенно уменьшается до целевого значения. Для горячедеформированных труб используются непрерывные, пилигримовые или трёхвалковые станы.
Калибровка и правка
Труба проходит через калибровочный стан для получения точного наружного диаметра, затем — через правильные машины для устранения кривизны. После охлаждения производится торцевание по заданной длине.
Контроль качества и маркировка
Каждая труба проходит визуальный осмотр, ультразвуковой контроль стенки (УЗК) для выявления расслоений и внутренних дефектов. По требованию заказчика — гидравлические испытания. Завершается нанесением маркировки и оформлением сертификата (паспорта качества).
Области применения
Толстостенные трубы находят применение в наиболее ответственных технических системах, где цена отказа — аварии, экологический ущерб или жертвы.
Применение по типоразмерам: практические примеры
| Типоразмер | Отрасль | Применение | Марка стали |
|---|---|---|---|
| 57×8 / 76×8 | Машиностроение | Корпуса гидроцилиндров малых прессов, пневмоцилиндры | Сталь 20, 35 |
| 108×10 / 133×10 | Химпром, теплоэнергетика | Теплообменные аппараты, трубопроводы пара среднего давления | Сталь 20, 09Г2С |
| 159×14 / 219×16 | Нефтегазовая | Промысловые трубопроводы, сбор продуктов скважин | 09Г2С, 17Г1С |
| 325×20 / 377×20 | Строительство | Колонны производственных зданий, опоры эстакад | Ст3сп, 09Г2С |
| 530×25 / 630×12 | ТЭК | Магистральные газопроводы, нефтепроводы среднего давления | 17Г1С, К52, К54 |
| 1020×18 / 1220×20 | ТЭК | Магистральные газопроводы высокого давления | K60, X70 (API 5L) |
Как выбрать нужный типоразмер
Подбор толстостенной трубы для конкретного применения — инженерная задача, включающая несколько обязательных этапов.
- Рабочее давление выше 10 МПа
- Агрессивные и взрывоопасные среды
- Температура свыше +350°C
- Динамические и ударные нагрузки
- Котельное и нефтегазовое оборудование
- Малые диаметры (до 530 мм)
- Диаметры свыше 530 мм
- Умеренное давление (до 7–8 МПа)
- Водоснабжение, канализация, теплоснабжение
- Строительные конструкции без давления
- Ограниченный бюджет при схожих диаметрах
- Магистральные трубопроводы по ГОСТ 10704
Алгоритм подбора типоразмера
- Определите рабочее давление в системе с учётом гидравлических ударов и испытательного давления (обычно 1,25–1,5 от рабочего).
- Рассчитайте требуемую толщину стенки по формуле Барлоу: s = P × D / (2 × [σ] × φ), где [σ] — допускаемое напряжение для выбранной марки стали при рабочей температуре, φ — коэффициент прочности сварного шва (1,0 для бесшовных труб).
- Выберите ближайший больший типоразмер из таблиц сортамента ГОСТ, добавив прибавку на коррозию (обычно 1–3 мм в зависимости от агрессивности среды и срока службы).
- Подберите марку стали с учётом рабочей температуры, среды и требований к хладостойкости.
- Проверьте логистику: наличие нужного типоразмера у поставщиков, длины трубы, возможность транспортировки.
