Продажа металлопроката и стальных труб оптом
+7 (343) 216-65-58
+7 (343) 216-65-58
+7 (343) 216-28-22
Заказать звонок
E-mail
sale@pkp96.ru
Адрес
Свердловская область, Сысертский район, пос. Большой Исток, ул. Свердлова, 39
Режим работы
Пн. – Пт.: с 8:00 до 17:00
WhatsApp
Скачать прайс
Каталог
  • Труба профильная
    • Квадратная
    • Прямоугольная
    • Профильная труба 2 сорт
  • Труба электросварная
    • Труба электросварная 2 сорт
  • Металлопрокат
    • Арматура
    • Квадрат стальной
    • Круг
    • Листовой прокат
    • Полоса стальная
    • Проволока
    • Сетка кладочная
    • Уголок равнополочный
    • Швеллер
  • Труба водогазопроводная
  • Труба бесшовная горячекатаная
  • Труба бесшовная холоднокатаная
  • Элементы трубопровода
    • Отводы
    • Переходы
    • Тройники
  • Труба оцинкованная
  • Винтовые сваи
Спецпредложения
Услуги
  • Доставка
  • Резка листового проката
  • Резка труб и металлопроката
  • Изготовление декоративных элементов из металла
  • Изготовление косынок металлических
  • Изготовление фланцев
Компания
  • О компании
  • Реквизиты
  • Оплата и доставка
  • Сертификаты
  • Отзывы
  • Офис и склад
  • Сотрудники
  • Вакансии
Контакты
Продажа металлопроката и стальных труб оптом
Екатеринбург
Екатеринбург
Челябинск
Свердловская область, Сысертский район, пос. Большой Исток, ул. Свердлова, 39
sale@pkp96.ru
Пн. – Пт.: с 8:00 до 17:00
+7 (343) 216-65-58
+7 (343) 216-65-58
+7 (343) 216-28-22
Заказать звонок
E-mail
sale@pkp96.ru
Адрес
Свердловская область, Сысертский район, пос. Большой Исток, ул. Свердлова, 39
Режим работы
Пн. – Пт.: с 8:00 до 17:00
WhatsApp
Заказать звонок
Войти
Каталог
  • Труба профильная
    Труба профильная
    • Квадратная
    • Прямоугольная
    • Профильная труба 2 сорт
  • Труба электросварная
    Труба электросварная
    • Труба электросварная 2 сорт
  • Металлопрокат
    Металлопрокат
    • Арматура
    • Квадрат стальной
    • Круг
    • Листовой прокат
      • Лист рифленый стальной
      • Лист стальной горячекатаный
      • Лист стальной просечно-вытяжной
    • Полоса стальная
    • Проволока
    • Сетка кладочная
    • Уголок равнополочный
    • Швеллер
      • Швеллер П-образный
      • Швеллер У-образный
  • Труба водогазопроводная
    Труба водогазопроводная
  • Труба бесшовная горячекатаная
    Труба бесшовная горячекатаная
  • Труба бесшовная холоднокатаная
    Труба бесшовная холоднокатаная
  • Элементы трубопровода
    Элементы трубопровода
    • Отводы
    • Переходы
      • Концентрические переходы
    • Тройники
  • Труба оцинкованная
    Труба оцинкованная
  • Винтовые сваи
    Винтовые сваи
Спецпредложения
Услуги
  • Доставка
  • Резка листового проката
  • Резка труб и металлопроката
  • Изготовление декоративных элементов из металла
  • Изготовление косынок металлических
  • Изготовление фланцев
Компания
  • О компании
  • Реквизиты
  • Оплата и доставка
  • Сертификаты
  • Отзывы
  • Офис и склад
  • Сотрудники
  • Вакансии
Контакты
    Скачать прайс
    Каталог
    • Труба профильная
      Труба профильная
      • Квадратная
      • Прямоугольная
      • Профильная труба 2 сорт
    • Труба электросварная
      Труба электросварная
      • Труба электросварная 2 сорт
    • Металлопрокат
      Металлопрокат
      • Арматура
      • Квадрат стальной
      • Круг
      • Листовой прокат
        • Лист рифленый стальной
        • Лист стальной горячекатаный
        • Лист стальной просечно-вытяжной
      • Полоса стальная
      • Проволока
      • Сетка кладочная
      • Уголок равнополочный
      • Швеллер
        • Швеллер П-образный
        • Швеллер У-образный
    • Труба водогазопроводная
      Труба водогазопроводная
    • Труба бесшовная горячекатаная
      Труба бесшовная горячекатаная
    • Труба бесшовная холоднокатаная
      Труба бесшовная холоднокатаная
    • Элементы трубопровода
      Элементы трубопровода
      • Отводы
      • Переходы
        • Концентрические переходы
      • Тройники
    • Труба оцинкованная
      Труба оцинкованная
    • Винтовые сваи
      Винтовые сваи
    Спецпредложения
    Услуги
    • Доставка
    • Резка листового проката
    • Резка труб и металлопроката
    • Изготовление декоративных элементов из металла
    • Изготовление косынок металлических
    • Изготовление фланцев
    Компания
    • О компании
    • Реквизиты
    • Оплата и доставка
    • Сертификаты
    • Отзывы
    • Офис и склад
    • Сотрудники
    • Вакансии
    Контакты
      +7 (343) 216-65-58
      +7 (343) 216-65-58
      +7 (343) 216-28-22
      Заказать звонок
      E-mail
      sale@pkp96.ru
      Адрес
      Свердловская область, Сысертский район, пос. Большой Исток, ул. Свердлова, 39
      Режим работы
      Пн. – Пт.: с 8:00 до 17:00
      WhatsApp
      Скачать прайс
      Телефоны
      +7 (343) 216-65-58
      +7 (343) 216-28-22
      Заказать звонок
      • Кабинет
      • Каталог
        • Каталог
        • Труба профильная
          • Труба профильная
          • Квадратная
          • Прямоугольная
          • Профильная труба 2 сорт
        • Труба электросварная
          • Труба электросварная
          • Труба электросварная 2 сорт
        • Металлопрокат
          • Металлопрокат
          • Арматура
          • Квадрат стальной
          • Круг
          • Листовой прокат
            • Листовой прокат
            • Лист рифленый стальной
            • Лист стальной горячекатаный
            • Лист стальной просечно-вытяжной
          • Полоса стальная
          • Проволока
          • Сетка кладочная
          • Уголок равнополочный
          • Швеллер
            • Швеллер
            • Швеллер П-образный
            • Швеллер У-образный
        • Труба водогазопроводная
        • Труба бесшовная горячекатаная
        • Труба бесшовная холоднокатаная
        • Элементы трубопровода
          • Элементы трубопровода
          • Отводы
          • Переходы
            • Переходы
            • Концентрические переходы
          • Тройники
        • Труба оцинкованная
        • Винтовые сваи
      • Спецпредложения
      • Услуги
        • Услуги
        • Доставка
        • Резка листового проката
        • Резка труб и металлопроката
        • Изготовление декоративных элементов из металла
        • Изготовление косынок металлических
        • Изготовление фланцев
      • Компания
        • Компания
        • О компании
        • Реквизиты
        • Оплата и доставка
        • Сертификаты
        • Отзывы
        • Офис и склад
        • Сотрудники
        • Вакансии
      • Контакты
      Скачать прайс
      • 0 Корзина
      • Калькулятор металлопроката
      • +7 (343) 216-65-58
        • Телефоны
        • +7 (343) 216-65-58
        • +7 (343) 216-28-22
        • Заказать звонок
      • Свердловская область, Сысертский район, пос. Большой Исток, ул. Свердлова, 39
      • sale@pkp96.ru
      • Пн. – Пт.: с 8:00 до 17:00
      Главная
      —
      Статьи
      —
      Применение металлопроката
      —Радиус изгиба арматуры: нормы, таблицы, практика

      Радиус изгиба арматуры: нормы, таблицы, практика

      Применение металлопроката
      9 апреля 2026
      Содержание
      1. Что такое радиус изгиба арматуры и зачем его соблюдать
      2. Факторы, влияющие на допустимый радиус
      3. Нормативная база: ГОСТ и СП
      4. Формулы расчёта
      5. Таблица: гладкая арматура А240
      6. Таблица: рифлёная арматура А400 и А500С
      7. Таблица: высокопрочная арматура А600 и А800
      8. Способы гибки арматуры
      9. Технология гибки: пошагово
      10. Типичные ошибки и как их избежать
      11. Где применяется гнутая арматура в строительстве
      12. Вопросы и ответы

      Что такое радиус изгиба арматуры и зачем его соблюдать

      Радиус изгиба арматуры — это наименьший допустимый радиус кривизны, при котором стальной стержень можно согнуть без потери несущих характеристик, образования трещин, расслоений и разрывов металла. Именно это значение определяет, насколько резко можно выполнить поворот прутка, сохранив его проектную прочность.

      При слишком малом радиусе изгиба в зоне загиба возникают критические растягивающие напряжения: внешнее волокно металла растягивается сверх нормы, а внутреннее — сжимается. Это приводит к образованию микротрещин в структуре стали, ослаблению сечения и, как следствие, к преждевременному разрушению арматурного каркаса под нагрузкой.

      2.5d
      мин. диаметр оправки для прутков до 20 мм (А240, А400)
      8d
      мин. диаметр оправки для прутков от 20 мм (А400, А500С)
      180°
      предельный угол загиба для арматуры А400 и А500С
      90°
      типовой угол загиба крюков и хомутов в ж/б конструкциях

      Соблюдение норм по радиусу загиба арматуры — не просто формальность. Это требование безопасности для фундаментов, колонн, балок и перекрытий, которые эксплуатируются под постоянными и временными нагрузками на протяжении десятков лет.

      Факторы, влияющие на допустимый радиус

      Минимальный радиус изгиба арматуры — не универсальная константа. Он определяется рядом взаимосвязанных параметров:

      Класс арматуры

      Чем выше класс (А240 → А400 → А500С → А600), тем прочнее и жёстче сталь, тем больший радиус необходим для безопасного изгиба.

      Ключевой параметр

      Диаметр стержня

      Радиус изгиба рассчитывается как кратное диаметра прутка (d). Чем больше сечение — тем больше абсолютное значение радиуса.

      Основа расчёта

      Способ производства

      Горячекатаная арматура более пластична, чем холоднодеформированная, и допускает меньшие радиусы при равных диаметрах.

      Технология

      Температура гибки

      При отрицательных температурах пластичность стали снижается. Ниже −40°С холодная гибка запрещена для большинства марок.

      Важно зимой

      Профиль поверхности

      Гладкая арматура (А240) допускает чуть меньшие радиусы при малых диаметрах по сравнению с рифлёной (А400, А500С).

      Геометрия

      Угол загиба

      Чем больше угол загиба (45°, 90°, 135°, 180°), тем выше нагрузка на материал — тем важнее соблюдать минимальный радиус.

      Геометрия изделия
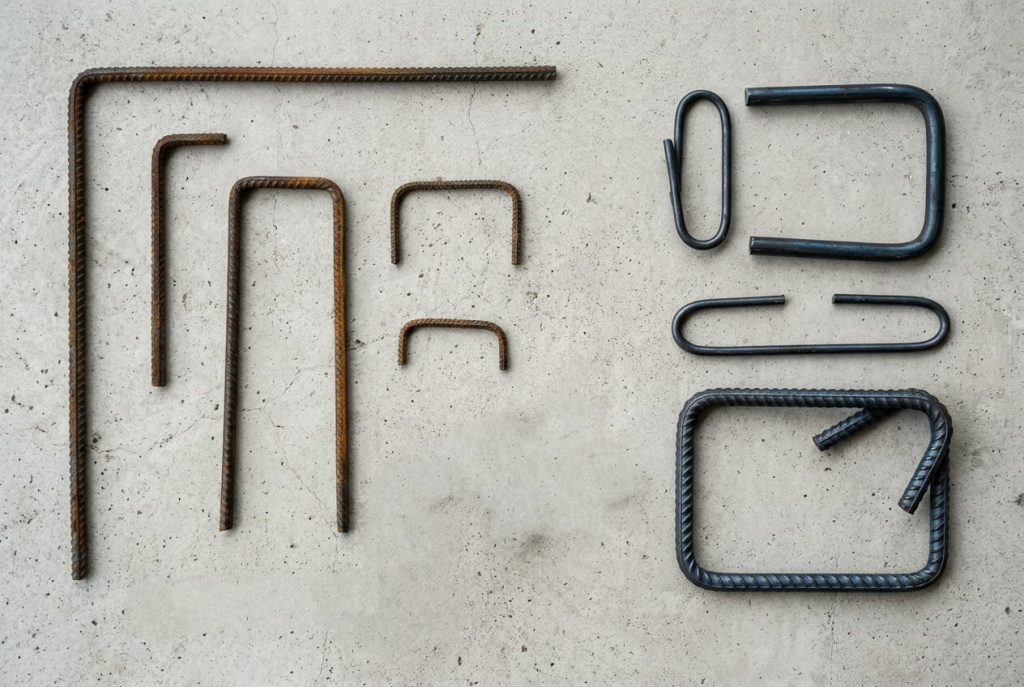
      Радиус изгиба арматуры

      Нормативная база: ГОСТ и СП

      Требования к гибке арматурных стержней регулируются несколькими нормативными документами. При проектировании и производстве работ необходимо руководствоваться актуальными редакциями.

      СП 52-101-2003

      «Бетонные и железобетонные конструкции без предварительного напряжения арматуры» — основной документ по изгибу, с таблицами диаметров оправок

      СП 63.13330.2018

      «Бетонные и железобетонные конструкции» — актуализированная редакция, содержит требования к гибке арматуры в разделе 10

      ГОСТ 34028-2016

      Арматура для железобетонных конструкций — технические требования к маркировке, классам прочности и контролю

      ГОСТ 10922-2012

      Арматурные изделия — сварные соединения, методы контроля, требования к гнутым закладным деталям

      ГОСТ 25781-83

      Формы стальные для изготовления железобетонных изделий — нормирует оснастку, применяемую при гибке

      СП 70.13330.2012

      «Несущие и ограждающие конструкции» — производство работ по армированию, требования к качеству гибки в цехе и на строительной площадке

      Важно: СП 52-101-2003 в части таблиц радиусов гиба продолжает применяться на практике, хотя актуализированным документом является СП 63.13330.2018. При расхождении приоритет — более новый свод правил.

      Формулы расчёта радиуса изгиба

      Минимальный радиус изгиба (R) напрямую зависит от диаметра оправки (D), которая используется при гибке, и от диаметра самого прутка (d).

      Основная формула
      R = (D + d) / 2
      где R — минимальный радиус изгиба (мм), D — диаметр оправки (мм), d — диаметр прутка (мм)

      Диаметр оправки определяется в зависимости от класса арматуры и сечения стержня:

      Для гладкой арматуры А240 (А-I)
      D = 2,5 · d   (при d ≤ 20 мм)
      D = 4 · d     (при d > 20 мм)
      Для рифлёной арматуры А400 (А-III), А500С
      D = 2,5 · d   (при d ≤ 20 мм)
      D = 8 · d     (при d > 20 мм)

      Пример расчёта

      Требуется согнуть арматуру А400 диаметром 16 мм. Так как d = 16 мм ≤ 20 мм, диаметр оправки: D = 2,5 × 16 = 40 мм. Минимальный радиус изгиба: R = (40 + 16) / 2 = 28 мм.

      Для той же арматуры А400 диаметром 25 мм: D = 8 × 25 = 200 мм. Радиус: R = (200 + 25) / 2 = 112,5 мм.
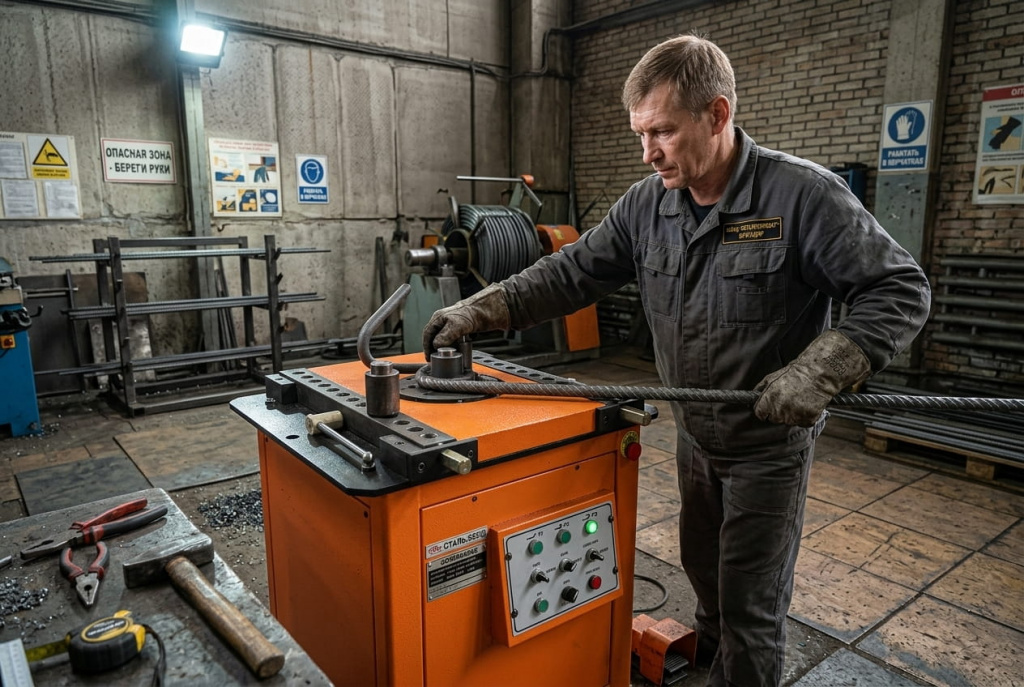
      Внимание: указанные значения — минимальные допустимые. На практике рекомендуется использовать оправки на 10–15% больше расчётного значения, особенно при гибке на ручных приспособлениях, где возможен обратный пружинящий эффект (упругое восстановление металла).

      Гибка арматуры

      Таблица радиусов изгиба гладкой арматуры А240 (А-I)

      Гладкая арматура класса А240 (марка стали Ст3сп/пс) — наиболее пластичная из применяемых в строительстве. Используется для хомутов, монтажных петель, нагелей. Относительное удлинение при разрыве — не менее 25%, что обеспечивает хорошую формуемость.

      Таблица 1. Минимальные радиусы изгиба гладкой арматуры А240 по СП 52-101-2003
      Диаметр арматуры, мм Коэффициент Диаметр оправки, мм Радиус изгиба R, мм Применение
      62,51510,5Хомуты
      82,52014Хомуты, петли
      102,52517,5Хомуты
      122,53021Монтажная арматура
      142,53524,5Монтажная арматура
      162,54028Конструктивная
      182,54531,5Конструктивная
      204,08050Закладные детали
      224,08855Закладные детали
      254,010062,5Закладные детали
      284,011270Тяжёлое армирование
      324,012880Только станочная гибка
      * Значения приведены по СП 52-101-2003. При гибке на строительной площадке рекомендуется увеличивать оправку на 10%. Красным выделены значения, требующие обязательного применения механизированного оборудования.

      Таблица радиусов изгиба рифлёной арматуры А400 и А500С

      Рифлёная (периодическая) арматура классов А400 (А-III) и А500С — основной вид рабочей арматуры в современном строительстве. Имеет более высокий предел текучести (не менее 400 МПа), поэтому требует большего радиуса при загибе прутков от 20 мм.

      Особенность А500С: данный класс допускает сварку и имеет маркировку «С» (свариваемая). По нормам изгиба А500С идентична А400 при применении тех же диаметров оправок.
      Таблица 2. Минимальные радиусы изгиба рифлёной арматуры А400/А500С по СП 52-101-2003
      Диаметр арматуры, мм Коэффициент Диаметр оправки, мм Радиус изгиба R, мм Примечание
      62,51510,5—
      82,52014—
      102,52517,5—
      122,53021—
      142,53524,5—
      162,54028—
      182,54531,5—
      208,016090Переход на больший коэф.
      228,017699—
      258,0200112,5—
      288,0224126—
      328,0256144Только станок
      368,0288162Только станок
      408,0320180Только станок
      * Максимально допустимый угол загиба для А400 и А500С — 180°. При температуре ниже −25°С гибка без подогрева не рекомендуется.

      Таблица радиусов изгиба высокопрочной арматуры А600 и А800

      Арматура классов А600 (А-IV) и А800 (А-V) применяется в предварительно напряжённых конструкциях. Из-за высокого предела прочности (600–800 МПа) она значительно жёстче и требует увеличенных оправок. Холодная гибка для таких классов ограничена.

      Таблица 3. Ориентировочные радиусы изгиба арматуры А600 и А800
      Диаметр арматуры, мм Класс Коэффициент Диаметр оправки, мм Радиус изгиба R, мм
      10А60066035
      12А60067242
      14А60068449
      16А60069656
      18А600814481
      20А600816090
      25А80010250137,5
      32А80010320176
      * Для А600 и А800 холодная гибка допускается только в виде исключения и требует согласования с проектировщиком. Предпочтительна горячая гибка при t = +900...+1200°С.
      Ограничение: арматуру А800 и выше в полевых условиях не гнут. Все гнутые элементы из высокопрочной стали изготавливаются исключительно в заводских условиях на прецизионном оборудовании.

      Способы гибки арматуры

      Выбор метода гибки определяется диаметром прутка, объёмом работ и требуемой точностью.

      Ручной гибочный станок

      Механический рычажный инструмент для прутков до 14–16 мм. Позволяет получить точный угол с нужным радиусом. Производительность — 50–100 деталей/час.

      до Ø 16 мм

      Электрический станок

      Профессиональное оборудование для диаметров от 8 до 40 мм. Обеспечивает точность угла ±1°, поддерживает требуемый радиус. Незаменим при объёмном армировании.

      до Ø 40 мм · рекомендовано

      Горячая гибка

      Нагрев зоны загиба газовой горелкой до +600–800°С снижает сопротивление металла. Применяется для арматуры А600+ и крупных сечений. Требует контроля температуры.

      А600 и выше

      Самодельное приспособление

      Труба-оправка, вбитый штырь или уголок. Применимо для прутков до Ø 12 мм при разовых работах. Сложно контролировать точный радиус — высок риск перегиба.

      до Ø 12 мм · осторожно
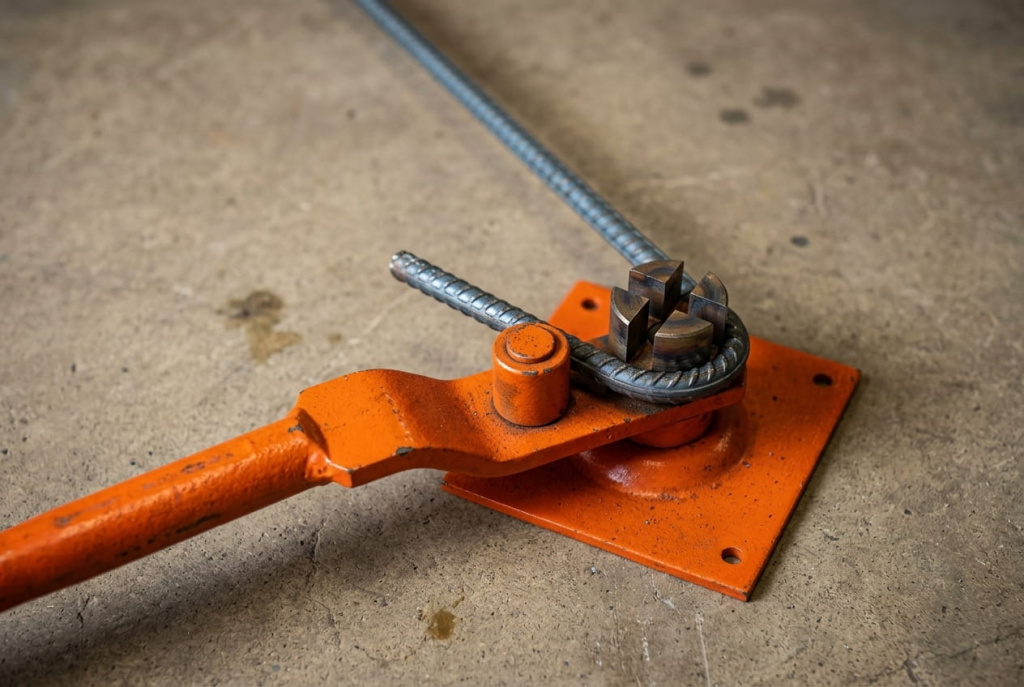
      Технология гибки арматуры

      Технология гибки арматуры: пошагово

      Правильная последовательность действий при изгибе арматурного стержня на механическом или электрическом станке.

      1. Определите класс и диаметр арматуры

        Проверьте маркировку на торце прутка или в сопроводительных документах. Уточните, горячекатаная это или холоднодеформированная арматура — это влияет на выбор оправки.

      2. Подберите оправку по таблице

        Используйте таблицы в данной статье. Для прутков ≤ 20 мм (А240, А400): оправка = 2,5d. Для прутков > 20 мм (А400, А500С): оправка = 8d.

      3. Разметьте места загиба

        Нанесите мелом или маркером точки изгиба, учитывая, что длина прутка в зоне загиба увеличивается по дуге. Учёт нейтральной оси: добавьте к длине 0,5d × π × (угол / 180°).

      4. Установите оправку нужного диаметра

        Закрепите оправку в станке согласно инструкции. Проверьте надёжность крепления. Оправка должна плотно удерживаться — люфт недопустим.

      5. Выполните загиб с контролем угла

        Согните пруток плавным движением, без рывков. Контролируйте угол по шкале станка или угломером. Учтите упругое восстановление: металл «пружинит» на 3–8° после снятия нагрузки — прогибайте немного сильнее.

      6. Проверьте результат

        Измерьте фактический угол и радиус. При отклонении угла более ±5° или трещинах в зоне загиба стержень бракуется — повторный прямолинейный изгиб категорически запрещён.

      Типичные ошибки при гибке арматуры

      Нарушение технологии гибки — одна из наиболее распространённых причин дефектов арматурных каркасов. Ниже — перечень ошибок, которые встречаются на практике.

      • Слишком малый радиус изгиба — наиболее опасная ошибка. Приводит к локальному разрушению металла в зоне загиба. Внешне может быть незаметна, но при нагрузке каркас теряет несущую способность.
      • Гибка при отрицательных температурах без подогрева — при t < −25°С сталь становится хрупкой. Даже с соблюдением норм радиуса возможны хрупкие трещины в зоне загиба.
      • Повторный изгиб в том же месте — категорически запрещено. Металл уже деформирован, повторный изгиб многократно увеличивает риск разрушения.
      • Выпрямление уже согнутого стержня — также недопустимо без согласования с проектировщиком. Структура металла нарушена, прочностные характеристики снижены.
      • Использование болгарки для надрезов — некоторые строители делают надрезы для облегчения изгиба. Это полностью уничтожает сечение в точке загиба. Категорически запрещено.
      • Замена оправки большего диаметра на меньшую «по наличию» — эконом-решение с серьёзными последствиями. Нормативный радиус должен соблюдаться точно.
      • Правильно: использовать оправки из таблиц, учитывать температуру, применять подходящее оборудование, проверять каждый загиб измерением.

      Где применяется гнутая арматура в строительстве

      Знание радиуса изгиба арматуры необходимо при проектировании и монтаже следующих конструкций:

      Ленточный фундамент

      Угловые элементы, хомуты, П-образные и Г-образные гнутые стержни в зонах стыка стен. Радиус угловых элементов — не менее 10d.

      Плита фундамента

      Гнутые торцевые зоны плиты, загнутые концы стержней (анкеровка). Угол загиба хвостовиков — 90° или 135° по проекту.

      Колонны и пилоны

      Хомуты — главный элемент поперечного армирования. Замкнутые хомуты с крюками 135°, соблюдение радиуса критично для поперечной несущей способности.

      Балки и ригели

      Отгибы рабочей арматуры в опорных зонах, хомуты поперечного армирования. Каждый отгиб выполняется строго с соблюдением проектного радиуса.

      Монолитные перекрытия

      Монтажные петли для подъёма плит, угловые элементы в зонах опирания, торцевые отгибы верхней сетки.

      Стены монолитные

      Горизонтальные хомуты, угловые соединения стен в плане, арматура дверных и оконных перемычек.

      Нужна арматура для армирования?

      Поставляем арматуру А240, А400, А500С в Екатеринбурге и Свердловской области. Резка и рубка в размер, доставка.

       Перейти в каталог

      Вопросы и ответы

      Да, для прутков диаметром до 14–16 мм с использованием ручного механического трубогиба или самодельного приспособления с правильно подобранной оправкой. Прутки от 20 мм и выше требуют электрического станка — их вручную согнуть с соблюдением нормативного радиуса практически невозможно.
      В зоне загиба возникнут микротрещины в металле. Внешне пруток может выглядеть нормально, но при эксплуатационных нагрузках именно эта зона станет точкой разрушения. Каркас потеряет расчётную несущую способность — что недопустимо для несущих конструкций.
      Диаметр оправки — это диаметр цилиндра, вокруг которого огибается пруток. Радиус изгиба — это радиус кривизны нейтральной оси согнутого стержня. Связь: R = (D + d) / 2, где D — диаметр оправки, d — диаметр арматуры. Радиус всегда несколько больше полудиаметра оправки.
      Для Ø10 мм A400 (d ≤ 20 мм): оправка D = 2,5 × 10 = 25 мм. Радиус изгиба R = (25 + 10) / 2 = 17,5 мм. Угол загиба крюков хомутов — 135° согласно СП 63.13330.2018.
      По СП 70.13330.2012 холодная гибка арматуры запрещена при температуре воздуха ниже −25°С для арматуры из стали марки Ст3 и ниже −40°С для стали марки 35ГС. При необходимости гибки в холодный период — зону загиба предварительно нагревают до +100...+200°С.
      Длина дуги в зоне загиба рассчитывается по нейтральной оси: L_дуга = π × (R + d/2) × (угол° / 180°). Для прямых участков длина определяется по рабочим чертежам от точек начала загиба. Итоговая длина заготовки = сумма прямых участков + суммарная длина всех дуг.
      Категорически нет. Повторный загиб в обратную сторону или выпрямление уже деформированного стержня приводит к дополнительному наклёпу и хрупкости металла. Согласно СП 70.13330.2012, такой стержень считается браком и должен быть заменён.
      Резюме. Радиус изгиба арматуры — нормируемый параметр, напрямую влияющий на безопасность железобетонных конструкций. Для гладкой А240 и рифлёной А400/А500С диаметром до 20 мм применяется оправка 2,5d; свыше 20 мм — 4d (А240) и 8d (А400/А500С). Все работы по гибке следует выполнять с соблюдением СП 52-101-2003 / СП 63.13330.2018, при плюсовых температурах и с использованием исправного оборудования.
      Назад к списку
      • Вес металлопроката и стальных труб 9
      • Виды проката 11
      • ГОСТы 16
      • Применение металлопроката 1
      ВГП горячедеформированные трубы холоднодеформированные электросварные
      Компания
      О компании
      Реквизиты
      Оплата и доставка
      Сертификаты
      Отзывы
      Офис и склад
      Сотрудники
      Вакансии
      Каталог
      Труба профильная
      Труба электросварная
      Металлопрокат
      Труба водогазопроводная
      Труба бесшовная горячекатаная
      Труба бесшовная холоднокатаная
      Элементы трубопровода
      Труба оцинкованная
      Винтовые сваи
      Услуги
      Доставка
      Резка листового проката
      Резка труб и металлопроката
      Изготовление декоративных элементов из металла
      Изготовление косынок металлических
      Изготовление фланцев
      Контакты
      Доставка
      Оплата
      Вопрос-ответ
      Спецпредложения
      Полезная информация
      +7 (343) 216-65-58
      +7 (343) 216-65-58
      +7 (343) 216-28-22
      Заказать звонок
      E-mail
      sale@pkp96.ru
      Адрес
      Свердловская область, Сысертский район, пос. Большой Исток, ул. Свердлова, 39
      Режим работы
      Пн. – Пт.: с 8:00 до 17:00
      Заказать звонок
      sale@pkp96.ru
      г. Екатеринбург, Свердловская область, Сысертский район, пос. Большой Исток, ул. Свердлова, 39
      ООО «ПКП «Промметалл» © 2002-2026, Екатеринбург
      Политика конфиденциальности
      Разработка и продвижение сайта - Формула Продаж
      0
      Корзина
      Очистить корзину
      Ваша корзина пуста
      Исправить это просто: выберите в каталоге интересующий товар и нажмите кнопку «В корзину»
      В каталог
      Главная Каталог Поиск Контакты 0 Корзина
      WhatsApp

      Продолжая использовать наш сайт, вы даёте согласие на обработку файлов cookie в целях функционирования сайта и сбора статистики в соответствии с политикой конфиденциальности