М Е Ж Г О С У Д А Р С Т В Е Н Н Ы Й С Т А Н Д А Р Т
ПРОКАТ СОРТОВОЙ СТАЛЬНОЙ ГОРЯЧЕКАТАНЫЙ КВАДРАТНЫЙ
Сортамент
Square hot-rolled steel bars. Dimensions
Дата введения 2009-07-01
Предисловие
Цели, основные принципы и основной порядок проведения работ по межгосударственной стандартизации установлены ГОСТ 1.0—92 «Межгосударственная система стандартизации. Основные положения» и ГОСТ 1.2—97 «Межгосударственная система стандартизации. Стандарты межгосударственные, правила и рекомендации по межгосударственной стандартизации. Порядок разработки, принятия, применения, обновления и отмены»
Сведения о стандарте
1 РАЗРАБОТАН Научно-исследовательским институтом «УкрНИИМет» Украинского государственного научно-технического центра «Энергосталь», Межгосударственным техническим комитетом по стандартизации МТК 327 «Прокат сортовой, фасонный и специальные профили»
2 ВНЕСЕН Федеральным агентством по техническому регулированию и метрологии
3 ПРИНЯТ Межгосударственным советом по стандартизации, метрологии и сертификации (протокол № 30 от 7 декабря 2006 г.)
За принятие стандарта проголосовали:
|
Краткое наименование страны по МК (ИСО 3166) 004-97 |
Код страны по |
Сокращенное наименование национального органа по стандартизации |
|---|---|---|
|
Азербайджан |
AZ |
Азстандарт |
|
Армения |
AM |
Минторгэкономразвития |
|
Беларусь |
BY |
Госстандарт Республики Беларусь |
|
Казахстан |
KZ |
Госстандарт Республики Казахстан |
|
Кыргызстан |
KG |
Кыргызстандарт |
|
Молдова |
MD |
Молдова-Стандарт |
|
Российская Федерация |
RU |
Федеральное агентство по техническому регулированию и метрологии |
|
Таджикистан |
TJ |
Таджикстандарт |
|
Узбекистан |
UZ |
Узстандарт |
|
Украина |
UA |
Госпотребстандарт Украины |
4 Настоящий стандарт соответствует региональному стандарту ЕН 10059:2003 «Прокат сортовой стальной горячекатаный квадратный общего назначения. Размеры и предельные отклонения по форме и размерам» (EN 10059:2003 «Hot rolled square steel bars for general purposes — Dimensions and tolerances on shape and dimensions») в части требований к сортаменту. Степень соответствия — неэквивалентный (NEQ)
5 Приказом Федерального агентства по техническому регулированию и метрологии от 9 сентября 2008 г. № 196-ст межгосударственный стандарт ГОСТ 2591—2006 введен в действие в качестве национального стандарта Российской Федерации с 1 июля 2009 г.
6 ВЗАМЕН ГОСТ 2591—88
1 Область применения
Настоящий стандарт распространяется на сортовой стальной горячекатаный прокат квадратного сечения (далее — прокат) с размерами сторон от 6 до 200 мм включительно.
Прокат размерами свыше 200 мм изготовляют по согласованию изготовителя с потребителем (по согласованной спецификации).
2 Классификация. Основные параметры и размеры
2.1 Прокат подразделяют:
- по точности прокатки:
- повышенной — Б1, Б2;
- обычной — В1, В2, ВЗ, В4, В5;
- по длине:
- мерной — МД;
- мерной с немерной длиной — МД11;
- кратной мерной — КД;
- кратной мерной с немерной длиной — КД11;
- немерной — НД;
- ограниченной в пределах немерной — ОД;
- ограниченной с немерной длиной — ОД11;
- в мотках — НМД;
- по предельным отклонениям по длине проката мерной и кратной мерной длины по группам: БД и ВД;
- по кривизне на классы: I, II, III, IV.
___________________
1 При поставке проката мерной с немерной длиной (МД1), кратной мерной с немерной длиной (КД1) и ограниченной с немерной длиной (ОД1) допускается наличие проката немерной длины в количестве не более 5 % массы партии.
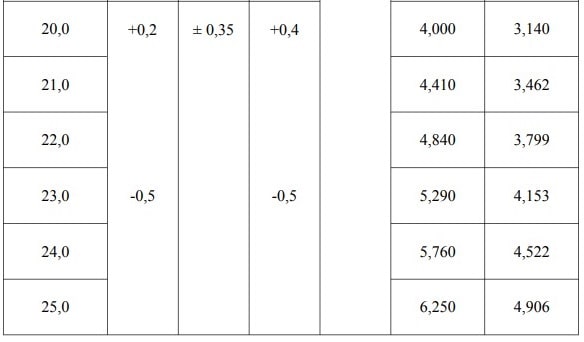
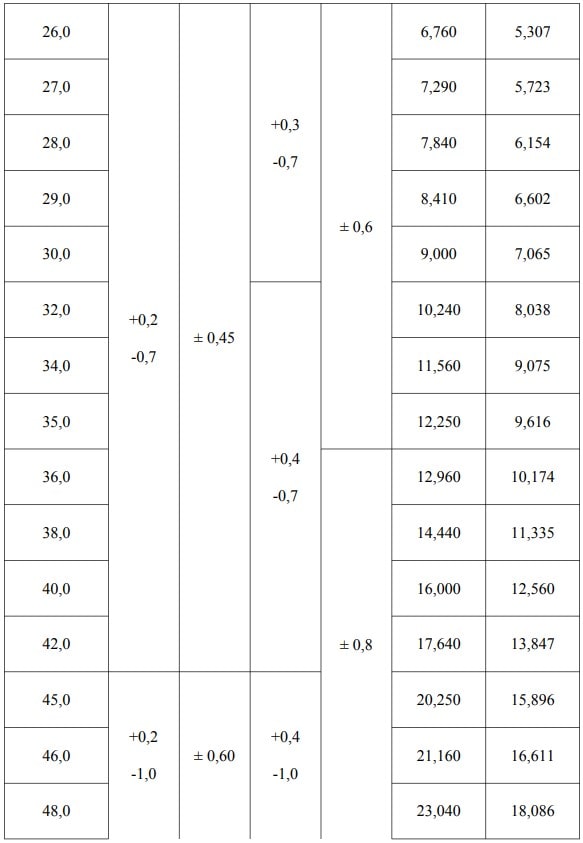
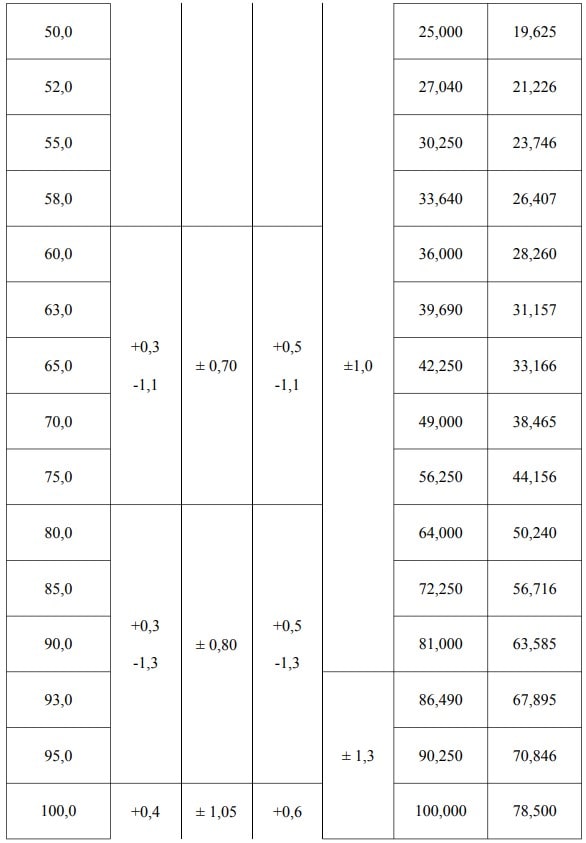
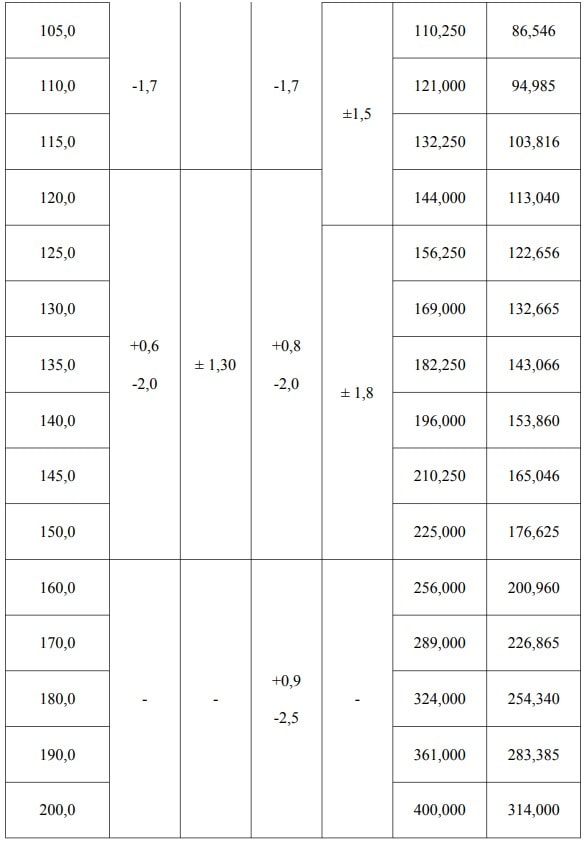
2.2 Номинальная сторона проката, предельные отклонения по ней, площадь поперечного сечения и масса 1 м длины проката должны соответствовать указанным на рисунке 1 и в таблице 1.
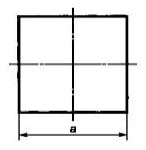
Рисунок 1
Т а б л и ц а 1

1) По согласованию изготовителя с потребителем (по согласованной спецификации).
П р и м е ч а н и я
1 Площадь поперечного сечения и масса 1 м длины проката вычислены по номинальным размерам. При вычислении массы 1 м длины проката плотность стали принята равной 7,85 г/см3. Масса 1 м длины и площадь поперечного сечения проката являются справочными величинами.
2 По согласованию изготовителя с потребителем (по согласованной спецификации) прокат изготовляют промежуточных размеров с предельными отклонениями по ближайшему меньшему размеру.
2.2.1 Прокат с точностью прокатки В2 (таблица 1) допускается изготовлять с плюсовыми предельными отклонениями, равными по величине сумме предельных отклонений по стороне квадрата (ВЗ).
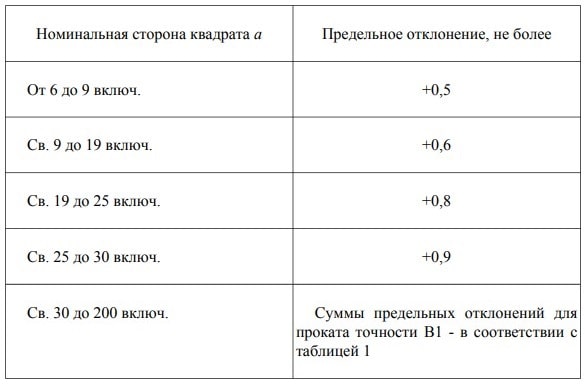
2.3 По согласованию изготовителя с потребителем (по согласованной спецификации) прокат изготовляют с плюсовыми предельными отклонениями (В4), указанными в таблице 2.
Т а б л и ц а 2
В миллиметрах
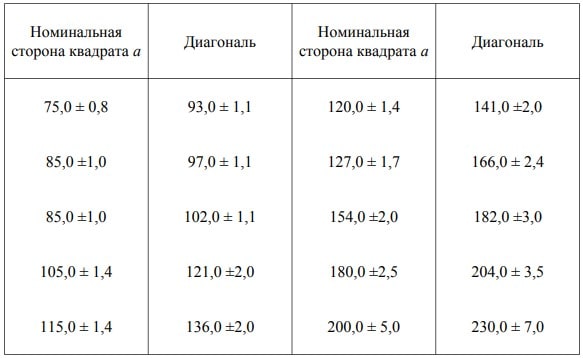
2.4 По согласованию изготовителя с потребителем (по согласованной спецификации) прокат (В5) изготовляют в соответствии с таблицей 3.
Т а б л и ц а 3
В миллиметрах
2.5 Прокат изготовляют в прутках. По согласованию изготовителя с потребителем (по согласованной спецификации) прокат со стороной квадрата до 42 мм включительно изготовляют в мотках.
2.6 Прокат изготовляют длиной:
- от 2 до 12 м включительно — из углеродистой обыкновенного качества и низколегированной стали;
- от 2 до 6 м включительно — из качественной углеродистой и легированной стали;
- от 1 до 6 м включительно — из высоколегированной стали.
По согласованию изготовителя с потребителем (по согласованной спецификации) прокат изготовляют немерной длиной в пределах от 3 до 13 м включительно, при этом 10 % прутков от массы партии могут иметь меньшую длину, но не менее 75 % минимальной длины.
2.7 Предельные отклонения на изготовляемую длину проката мерной или кратной мерной длины не должны превышать значений, указанных в таблице 4.
Т а б л и ц а 4
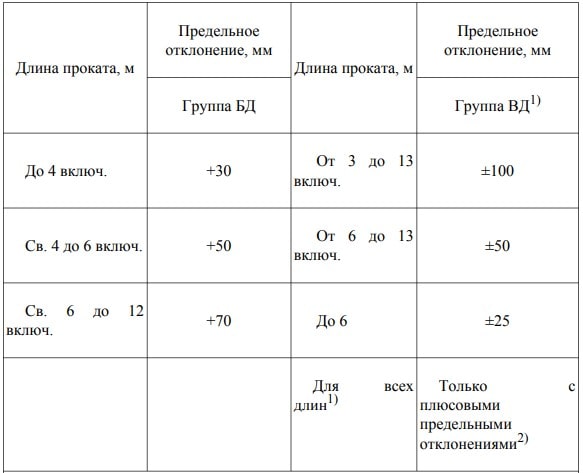
1) По согласованию изготовителя с потребителем (по согласованной спецификации).
2) Плюсовые предельные отклонения по длине равны по величине сумме предельных отклонений.
2.8 Притупление углов проката не должно превышать значений, указанных в таблице 5.
Т а б л и ц а 5
В миллиметрах
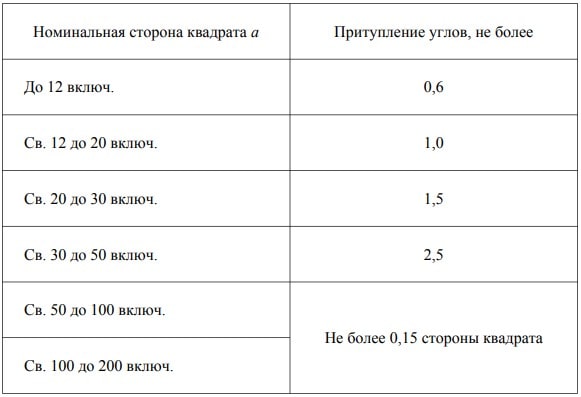
2.8.1 По согласованию изготовителя с потребителем (по согласованной спецификации) притупление углов проката со стороной квадрата свыше 50 мм до 100 мм включительно не должно превышать 3,0 мм, свыше 100 мм до 200 мм включительно — 4,0 мм.
2.8.2 Для проката со стороной квадрата до 50 мм включительно из легированной и высоколегированной стали притупление углов проката не должно превышать 0,15 стороны квадрата.
2.9 Кривизна проката не должна превышать значений, указанных в таблице 6.
Т а б л и ц а 6
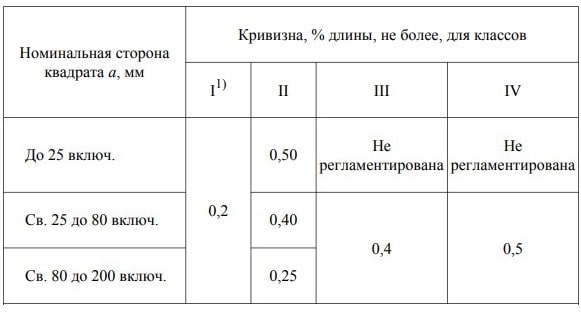
1) По требованию потребителя (по согласованной спецификации).
2.10 Форму поперечного сечения проката определяют двумя способами: разностью диагоналей или отклонением от прямого угла. Способ контроля выбирает изготовитель и указывает в документе о качестве.
2.10.1 Разность диагоналей в одном сечении не должна превышать удвоенной суммы предельных отклонений по стороне квадрата до 20 мм включительно, свыше 20 мм — суммы предельных отклонений по стороне квадрата.
По согласованию изготовителя с потребителем (по согласованной спецификации) разность диагоналей не должна превышать 70 % суммы предельных отклонений по стороне квадрата точности прокатки Б1 до 35 мм включительно, точности прокатки В1 — до 60 мм включительно.
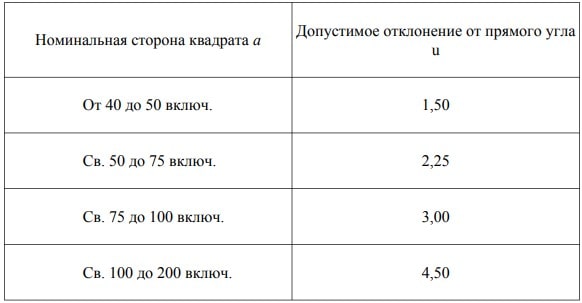
2.10.2 Отклонение от прямого угла (u) (рисунок2) для проката со стороной квадрата от 40 до 200 мм включительно не должно превышать значений, указанных в таблице 7.
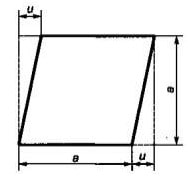
Рисунок 2
Т а б л и ц а 7
В миллиметрах
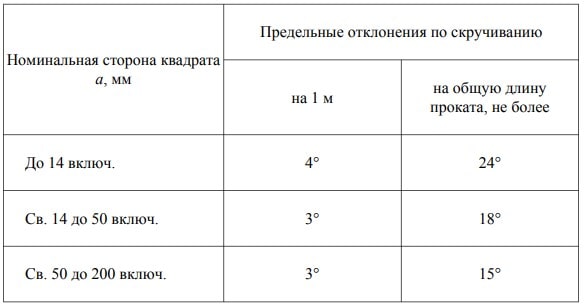
2.11 Скручивание прутка проката не должно превышать требований, указанных в таблице 8.
Т а б л и ц а 8
2.12 Кривизну проката измеряют на участке длиной не менее 1 м на расстоянии не менее 100 мм от конца прутка.
2.13 Стороны проката, притупление углов, разность диагоналей или отклонение от прямого угла измеряют на расстоянии не менее 100 мм от конца прутка и не менее 1,5 м от конца мотка при массе мотка до 250 кг и на расстоянии не менее 3,0 м при массе мотка свыше 250 кг.
2.13.1 По согласованию изготовителя с потребителем (по согласованной спецификации) стороны проката, притупление углов и разность диагоналей или отклонение от прямого угла и кривизну проката измеряют на расстоянии не менее 150 мм от конца прутка.